快开门联锁装置硫化罐(二)-泊头市东凤轮胎模具有限公司

泊头东凤压力容器
13803230861
15343172222
当前位置:首页>行业资讯>行业资讯>快开门联锁装置硫化罐(二)

快开门联锁装置硫化罐(二)

轮胎模具|热压罐|硫化罐 来源:聚源发布时间:2022/5/4 15:25:32
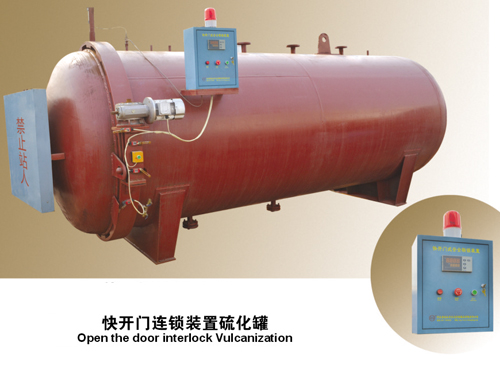
快开门联锁装置硫化罐安装说明
1、测量容器壳体齿圈的内齿面距密封面距离的1/2处到釜体断面的实际尺寸,在齿圈处壁上画安全销纵中心线。
2、将压力容器的快开门装置关好,使其处于锁紧闭合到位,确认锁紧及开启方向,按《安全联锁装置安装图》规定,在外齿圈锁紧时的前进方向,距壳体内齿圈前端7-10mm在齿圈上画安全销孔横中心线,两点交叉处为销孔圆心。
3、固定磁座钻,钻安全销孔。
4、安装执行器要销在孔内自由出入,并用焊条电弧焊将执行器与外齿圈可靠点焊成一体。
5、在进料门一端点焊“执行器(1)”,在出料门一端点焊“执行器(2)”。在进料端原气压表处加装一只四分四通,四通两则分别安装普通气压表和电接点压力表,中间接余压指示电磁阀。
6、将联锁装置控制器可靠固定在容器进料端“执行器(1)”处附近便于操作的墙壁上,按产品接线图依次连接各部件之间的连接导线,导线好固定在钢丝拉线上,防止受热熔坏。
快开门连锁装置硫化罐
快开门联锁装置硫化罐调  试
1、接通电源,用手动调整电接点压力表指针,分别接零压、有压、超压报警等功能,对联锁装置进行冷态调试,看是否能按预定值、预定时间完成规定动作。在对电接点压力表进行调试。“零压”定位为重要,以容器泄压且“零压”指示灯亮无频闪为准,严禁“零压”调整过高,带压开门。
2、快开门联锁装置硫化罐当冷态调试合格后,待用户全部系统安装结束,进行热态试运行时,调试人员应对安全联锁装置进行一次正常运行状态下的热态试验。热态试验时应对该装置应具备的安全性能逐项进行试验。
相关资讯

5
2026-8
科学维保体系,是轮胎翻新硫化罐长效服役的核心确保。相比于故障后维修,常态化预防性养护能有效规避大部分设备隐患,降低停机损耗。企业可建立设备运行档案,规范操作流程,定期检修电控系统与承压结构,杜绝违规作业。
5
2026-8
稳定的气温管控是铸铝件批量标准化生产的核心确保。随着精密铸铝需求提升,汽车配件、机械零部件等铸铝产品,均要求车间恒温恒湿生产环境,弱化自然气温波动带来的影响。通过规范环境气温、匹配适配工艺参数,可有效降低铸铝件残次品率,提升产品强度、密封性与尺寸精度。
5
2026-8
工艺材质与性能标准,是轮胎模具定制的核心条件。模具材质需根据轮胎生产批量、生产环境选定,常规量产模具选用铸钢、锻钢材质,具备耐受高温、耐磨损、不易变形的特性,满足高频次硫化生产需求;
5
2026-8
成熟的轮胎模具加工工艺赋予轮胎模具的综合性能,适配各类轮胎规模化生产。花纹加工工艺,可确保轮胎抓地力、排水性等核心性能达标,均匀的模具结构能让轮胎硫化成型更均匀,有效降低残次品率。
5
2026-8
高性价比与循环利用特性,让铝铸件成为工业制造材料。铝合金材料可回收二次利用,契合当下工业绿色生产标准。经过工艺优化的铝铸件,抗压强度高、使用寿命长,无需频繁更换维护,大幅降低设备运维成本。
5
2026-8
工程胎翻新花纹板模后期精加工与试模检验是确保成品质量的关键环节。经过机加工的花纹板模进行喷砂、防锈处理,部分产品按需进行镀层加工,延缓硫化过程中的锈蚀损耗。随后投入试硫化试验,检验成型轮胎花纹成型效果,针对细微缺陷修正打磨。整套工艺流程严谨,兼顾模具结构强度与成型精度。
5
2026-8
2026年8月1日上午10:00左右,阳泉的李总订购的电热节能硫化机准时发出。
5
2026-8
凭借综合性能,低压铝铸件应用场景广泛,主要适配汽车零部件、新能源设备、五金机械、医疗器械及通讯器材等领域。针对汽车轮毂、壳体管件、精密支架等承重、密封、承压类零件,适配性强。
5
2026-8
在环保与运营成本层面,电热节能硫化机优势突出,运行无废气污水排放,契合环保管控要求。设备实现按需加温,减少无效能耗,长期使用可有效降低用电成本。机型规格丰富,平板式、框架式均可定制,既能批量标准化生产,也可适配异形橡胶制品加工。
5
2026-8
完善的后期处理工艺进一步提升了异形铝铸件的实用性与美观度。铸件成型后可通过打磨、抛光、阳极氧化、喷砂、喷涂等工艺优化表面质感,提升抗氧化、抗磨损能力。
销售热线
13803230861
邮箱地址
dongfeng@btdongfeng.com
公司地址
泊头市寺门村镇
泊头市东凤轮胎模具有限公司 2011(C)版权所有 并对网站所有内容保留解释权 冀ICP备19004222号-1 

冀公网安备13098102000584号